


Содержание статьи
Практика
08.11.2026
08.11.2026
9
мин
При печати детали из Ti6Al4V инженеру приходится согласовывать сразу несколько настроек: мощность лазера, скорость сканирования, толщину слоя, расстояние между штрихами, диаметр лазерного пятна и размер порошка. Каждое сочетание меняет тепловую историю расплава, а значит, может влиять на пористость, микроструктуру, прочность и пластичность. Перебирать все варианты экспериментально дорого. Можно ли поручить поиск модели машинного обучения?
Работа Мухаммада Мутееба Батта, Сидры Рашид, Мехмуда уль Хака и их соавторов предлагает осторожный ответ. Нейросеть не выбирает окончательные настройки вместо материаловедческого эксперимента. Она помогает отобрать варианты, которые затем нужно напечатать и испытать.
Статья опубликована онлайн 17 октября 2025 года в International Journal of Precision Engineering and Manufacturing; в журнальном выпуске она указана как публикация 2026 года. Это рецензируемая первичная работа, а полный текст доступен в PDF издателя Springer Nature: PDF статьи и страница публикации. DOI: 10.1007/s12541-025-01360-0.
Что именно предсказывала модель
Авторы собрали 201 экспериментальную запись из нескольких опубликованных исследований селективного лазерного плавления Ti6Al4V. В каждой записи содержались шесть параметров процесса: размер порошка, диаметр лазерного пятна, мощность лазера, скорость сканирования, расстояние между штрихами и толщина слоя.
Модель должна была оценивать три механических свойства: предел текучести, временное сопротивление разрыву и относительное удлинение при разрыве. Авторы пишут, что составили набор данных по нескольким рецензируемым публикациям о селективном лазерном плавлении сплава Ti6Al4V.
Исследователи сравнили случайный лес, градиентный бустинг, метод опорных векторов, гауссовский процесс, дерево решений, метод k ближайших соседей и искусственную нейронную сеть. Данные разделили в пропорции 80/20: большую часть использовали для обучения, оставшуюся пятую часть для проверки. Такая проверка показывает, как модель справляется с отложенными записями из того же массива, но не заменяет испытания на новой машине или в независимой лаборатории.
Почему лучше сработала нейросеть
Обычные модели показывали разные результаты в зависимости от свойства. Например, дерево решений достигло на тестовой выборке R² = 0,706 для временного сопротивления разрыву, а метод k ближайших соседей показал R² = 0,611 для удлинения. При этом оценки на обучающих и тестовых данных заметно расходились, что указывает на переобучение.
У нейросети результаты были ровнее: R² = 0,852 для предела текучести, 0,856 для временного сопротивления разрыву и 0,843 для удлинения. Коэффициент детерминации R² показывает, какую долю разброса целевого свойства модель объясняет на тестовых данных. Это не значит, что нейросеть угадывает свойства детали с вероятностью 85%. Показатель отражает согласие прогнозов с измерениями в конкретном разбиении данных.
Для задачи, где параметры действуют совместно, такой результат выглядит правдоподобно. Качество детали не определяется одной мощностью лазера: важна её связь со скоростью сканирования, толщиной слоя, расстоянием между дорожками и другими условиями. Можно сказать, что модель оценивает не отдельную ручку на панели, а всё сочетание настроек.
Что добавляет объяснимость
Нейросеть может хорошо прогнозировать, но её внутренние связи трудно проследить напрямую. Поэтому авторы применили SHAP, метод объяснения прогнозов, который оценивает вклад отдельных признаков в результат модели.
SHAP помогает увидеть, какие значения признаков сдвигали конкретный прогноз вверх или вниз, а также какие признаки в среднем сильнее влияли на результат. В анализе статьи более высокая скорость сканирования была связана с повышением прогнозируемой прочности на растяжение и предела текучести. Для предела текучести модель также показывала положительный вклад мощности лазера в определённом диапазоне. При чрезмерном увеличении мощности прогноз мог ухудшаться.
Но это объяснение работы модели, а не доказательство причинности. SHAP не устанавливает, что именно скорость сканирования физически изменила микроструктуру конкретной детали. Метод показывает, как обученная нейросеть использовала признак вместе с другими данными. Авторы подчёркивают: свойства зависят от совокупного действия параметров, а не от одной настройки.
Обратный подбор: от свойства к настройкам
Практическая часть начинается с обратной задачи. В обычном прогнозе пользователь задаёт параметры печати, а модель оценивает свойства. В обратном подборе пользователь вводит желаемые значения предела текучести, прочности и удлинения, а отдельная нейросеть предлагает набор параметров процесса.
Для обратной модели авторы задали три механических свойства на входе, а шесть параметров печати на выходе. На тестовой части модель получила R² = 0,934. Затем исследователи встроили её в графический интерфейс, где можно задать целевые свойства в пределах диапазонов, представленных в данных.
В качестве примера в статье приведены три целевых значения: временное сопротивление разрыву 1250 МПа, предел текучести 1000 МПа и удлинение 8%. Интерфейс предложил один набор параметров: размер порошка 30 мкм, диаметр лазерного пятна 78 мкм, мощность 118 Вт, скорость сканирования 1010 мм/с, расстояние между штрихами 93 мкм и толщину слоя 27 мкм.
Здесь важно различать два результата. R² = 0,934 показывает, что обратная модель достаточно хорошо воспроизводила связь между свойствами и параметрами на тестовой части данных. Это не подтверждает, что предложенный набор напечатали и получили все три заданных свойства. В статье такой независимой физической проверки нет.
Где заканчивается полезность модели
Главное ограничение связано с данными. 201 запись собрана из разных публикаций, где могли отличаться оборудование, порошки, ориентация образцов, стратегии сканирования и методики испытаний. Авторы удаляли несогласованные записи, выбросы и дубликаты, а пропуски заполняли методом k ближайших соседей. Это помогло собрать единый массив, но не устранило различия между исходными экспериментами.
Кроме того, итоговые оценки получены после одного разбиения данных в пропорции 80/20. В доступной статье не описана внешняя проверка на отдельной машине или в независимой лаборатории. Сам набор данных не опубликован в открытом доступе: авторы сообщают, что предоставят его по запросу.
Есть и общее ограничение обратного проектирования. Близким механическим свойствам могут соответствовать разные сочетания параметров. Поэтому обратная нейросеть предлагает один возможный вариант, а не единственный физически правильный рецепт. Если целевые свойства выходят за пределы диапазонов исходных данных, ответ модели может выглядеть убедительно, но оставаться ненадёжным.
Эта ситуация похожа на работу с виртуальной клеткой: вычислительная модель может сузить пространство гипотез, но не становится заменой проверке в реальном объекте. Подробнее о таком различии можно прочитать в материале почему «виртуальная клетка» пока не заменяет эксперимент.
Что такой подход действительно даёт инженеру
Практическая ценность работы не в готовом режиме печати, найденном ИИ. Сначала можно отобрать несколько вариантов из множества комбинаций, оценить их прямой моделью и проверить, не выходят ли они за диапазон исходных данных. После этого кандидатов всё равно нужно испытать: провести печать и механические тесты.
Так объяснимая модель помогает сузить поиск, не подменяя эксперимент. Прямая нейросеть связывает параметры процесса с ожидаемыми свойствами. SHAP показывает, как модель использовала признаки, но не превращает корреляцию в причинный закон. Обратная нейросеть предлагает настройки под заданные цели, однако её результат остаётся вычислительной рекомендацией.
Для убедительной проверки этого подхода нужны испытания на конкретном оборудовании, с новым порошком и серией напечатанных образцов. Такой цикл покажет, насколько хорошо предложенный моделью вариант переносится из таблицы данных в реальный процесс.
Источники
- Butt M. M., Rashid S., ul Haq M. et al. Machine Learning Driven Prediction and GUI Based Optimization of Quasi-Static Mechanical Properties in SLM Fabricated Ti6Al4V Alloy. International Journal of Precision Engineering and Manufacturing. Online publication: 17 October 2025; volume 27, 2026, pp. 329–348. https://doi.org/10.1007/s12541-025-01360-0
- Полный текст статьи в PDF Springer Nature: https://link.springer.com/content/pdf/10.1007/s12541-025-01360-0.pdf
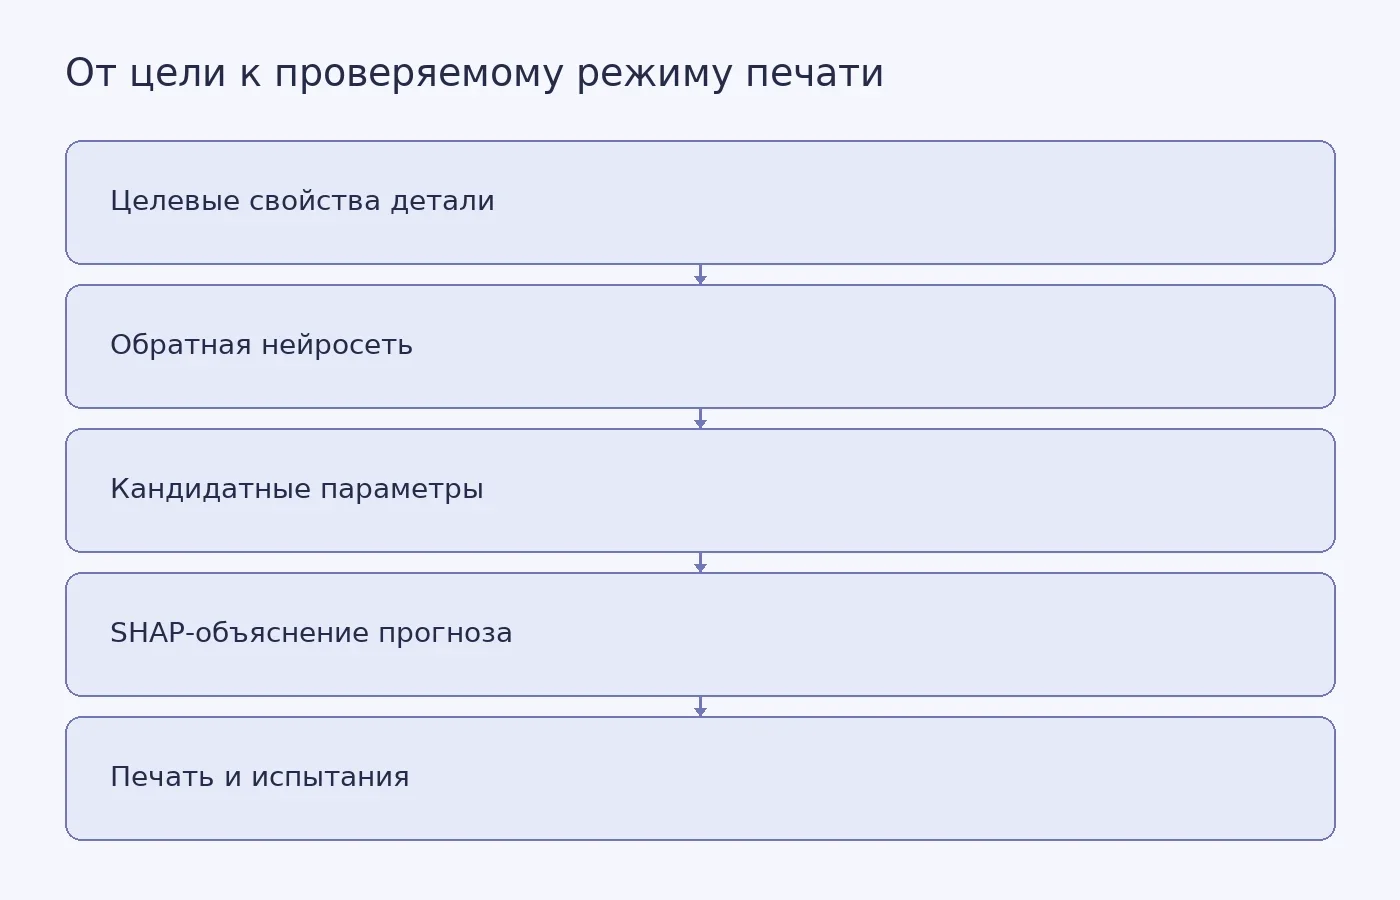
Фото: Jakub Zerdzicki / Pexels


Похожие статьи
 Практика
26
мин
06.11.2026
Монографии по Первой мировой войне: пять подходов к чтению
Монографии по Первой мировой войне лучше выбирать под вопрос: о происхождении конфликта, российском тыле, рабочих выступлениях, массовых настроениях или жизни отдельного региона. Ниже — пять исследовательских подходов, границы прочитанных фрагментов и пример проверки чисел. Если вы готовите собствен
 Практика
10
мин
07.11.2026
Как сопоставить лечение остеоартроза колена: упражнения, лекарства, инъекции и операция
На снимке колена суставная щель может быть сильно сужена, а в заключении появляется выражение «кость о кость». Но рентгеновская картина не всегда совпадает с болью и ограничениями. В обзоре Jean Liew отмечается, что у некоторых людей выраженный артроз на снимке почти не мешает повседневной жизни. По
 Практика
15
мин
29.10.2026
Подготовка к TKT: выбор модуля и разбор учебной ситуации
Подготовка к TKT начинается с педагогического вопроса: зачем учитель выбирает конкретное действие и соответствует ли оно цели урока? Недостаточно узнать знакомое английское слово. Нужно связать термин с ситуацией, в которой учитель принимает решение. Ниже собраны карта модулей, три авторских разбора
 Практика
8
мин
29.10.2026
Небесная голография Пастерски: что смогут проверить LISA и LHC
Вообразим условную карту, где каждая частица после столкновения отмечена не в объёме, а на далёкой двумерной сфере. У точки указаны энергия и другие характеристики. Если по такому рисунку удаётся восстановить физику внутри сферы, появляется голографическое описание пространства-времени.Именно так в
 Практика
33
мин
27.10.2026
988
Как найти надежные информационные источники для студенческих и научно-исследовательских работ
Надёжный источник выбирают под конкретный исследовательский вопрос. Сначала нужно найти нужный документ, проверить его реквизиты и версию, получить законный доступ к тексту, а затем оценить основания вывода. Ссылка из известной базы помогает найти материал, но не делает любое его утверждение доказан
 Практика
12
мин
29.10.2026
Как выбрать экзамен Cambridge English: требования и учебный пример
Выбор экзамена Cambridge English начинается с задачи, для которой нужен результат. Подтвердить английский для конкретной учебной программы, определить ближайшую цель занятий и получить документ для работодателя — это разные сценарии. Слово «сертификат» само по себе не показывает ни название нужной к
Последние новости и статьи
 Полезные материалы
23
мин
08.11.2026
Монографическая выставка: что это и чем отличается от групповой
В музейном контексте монографическая выставка сосредоточена на подробном раскрытии одного предмета: чаще всего творчества художника, но таким предметом бывает и определённое собрание или деятельность коллекционеров. Чтобы отличить её от групповой, нужно проверить, что объединяет экспонаты и как музе
 Научные статьи
15
мин
08.11.2026
Мавродин и истоки русской государственности: как различить книги
Если вы ищете книгу Мавродина «У истоков русской государственности», сначала проверьте автора: на титуле издания 1924 года указан Пархоменко. Разберём, как найти нужную книгу и исправить ссылку в собственной работе. Если вы планируете заказать написание монографии, подготовьте исходный список литера
 Рефераты
5
мин
08.11.2026
Зачем самцы коробчатых черепах толкают и переворачивают друг друга
На видео, снятом сотрудником природоохранной организации Mass Audubon, две восточные коробчатые черепахи сидят рядом. Одна вытягивает голову и пытается укусить другую. Затем самцы сталкиваются головами, хотя их головы частично скрыты в панцирях.Координатор исследований черепах Mass Audubon Имон Кэфф
 Наука
4
мин
07.11.2026
Новый алгоритм для телескопа James Webb помог увидеть экзопланету в звездных бликах
Исследователи из США разработали алгоритм FLIP, который учитывает небольшие изменения состояния космического телескопа James Webb при обработке снимков. В статье, опубликованной 4 ноября 2026 года в журнале Nature, авторы сообщили, что на реальных данных камеры NIRCam метод повысил чувствительность
 Наука
5
мин
07.11.2026
ИИ улучшал патентные тексты, но устойчивый навык заметили только у опытных юристов
Пререгистрированный трёхмесячный эксперимент с 133 патентными юристами из США показал: участники, получившие доступ к генеративному ИИ, в среднем готовили более качественные патентные документы, чем контрольная группа. Но в задании, которое участники должны были выполнить без ИИ, преимущество сохран
 Наука
3
мин
07.11.2026
Функциональный скрининг выявил сотни вариантов генов, связанных с риском рака груди
Исследователи из Института исследования рака в Лондоне проверили 5 116 вариантов ДНК, ранее связанных с риском рака груди. В клетках рака груди T-47D 709 вариантов показали статистически значимые различия в регуляторной активности. Результаты опубликованы 5 ноября 2026 года в журнале Human Genetics